





Haberler
Bizimle iletişime geçin, kısa süre içinde sizinle iletişime geçilecektir.
Son Haberler
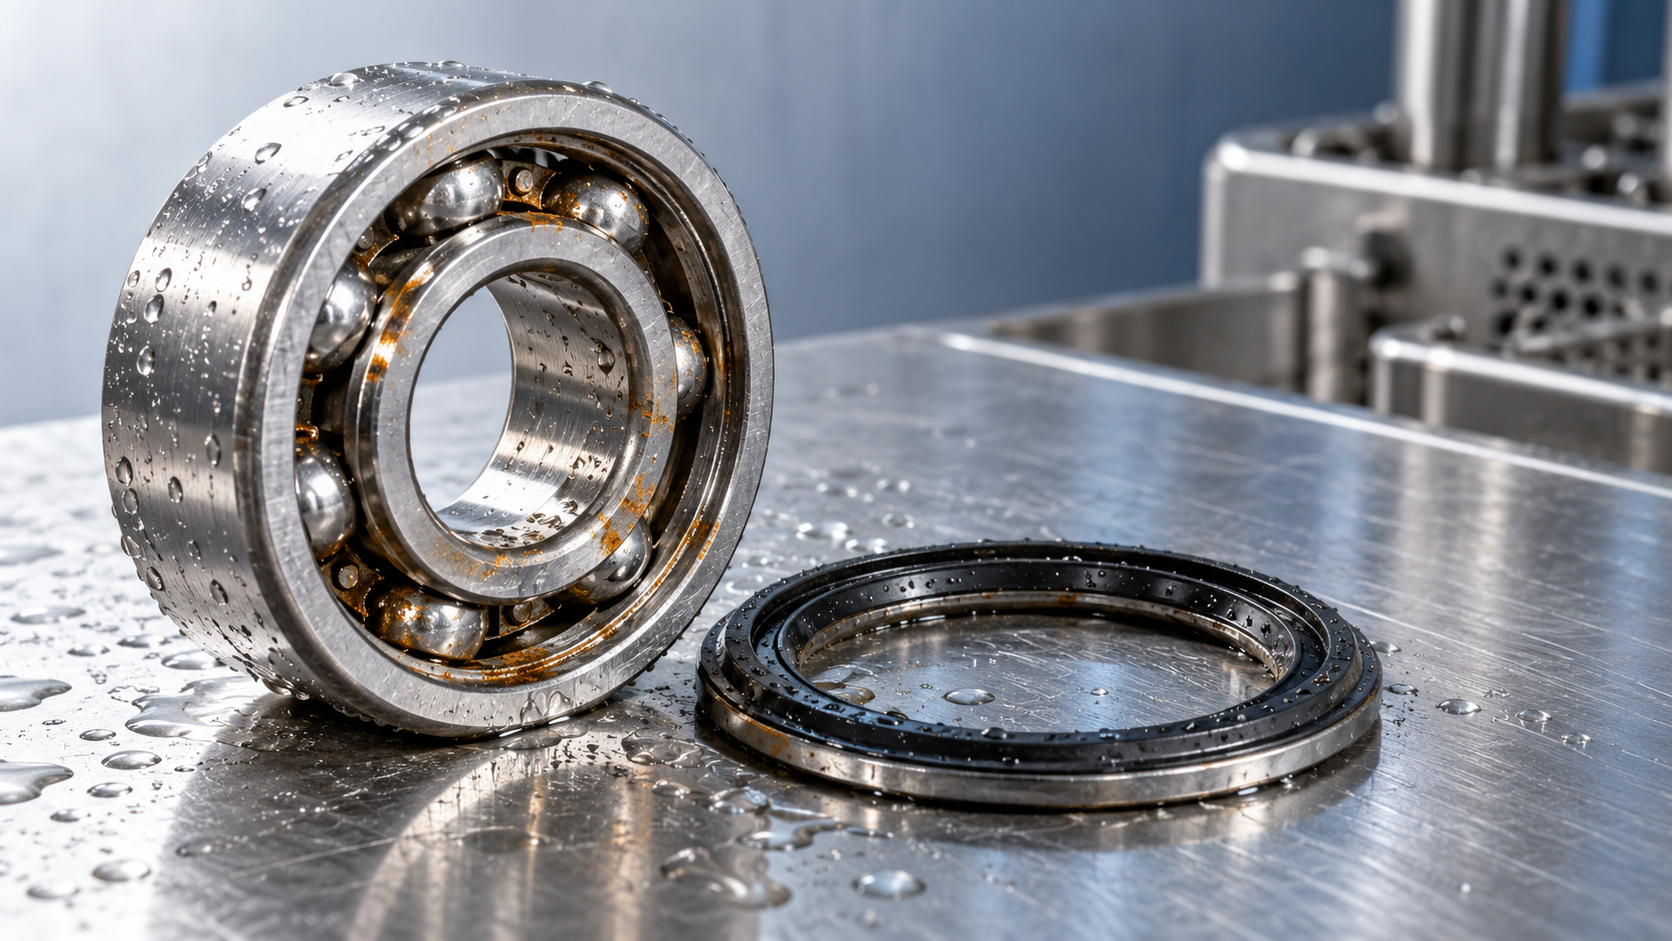
Paslanmaz çelik rulmanlar, korozyon dirençleri sınırlı olduğu için yıkamalı ekipmanlarda paslanabilir. Klorür kalıntıları, uygun olmayan temizlik kimyasalları, içeride biriken su ve sıradan çelikten bulaşan kirleticiler, metal üzerindeki ince koruyucu filmi bozabilir. Su yuvarlanma yüzeylerine ulaştığında, rulmanın dışı nispeten temiz görünse bile korozyon gelişebilir.
Malzeme, keçeler, yağlayıcı ve temizlik koşulları değişmeden rulmanı başka bir “paslanmaz” modelle değiştirmek, arızanın tekrarlanmasına yol açabilir. Başlangıç noktası olarak pasın nerede başladığını, sıvının o noktaya nasıl ulaştığını ve hangi bileşenlerin gerçekten paslanmaz çelikten yapıldığını belirleyin.
“Paslanmaz” ifadesi tek bir korozyon direnci düzeyini tanımlamaz
Paslanmaz çelik, kendisini krom bakımından zengin ince bir oksit filmle korur. Uygun koşullarda bu film, yüzeydeki küçük hasarlardan sonra yeniden oluşabilir. Klorürler ve agresif kimyasallara maruz kalma bu korumayı bozabilir; bu durum özellikle sıvının birikip kaldığı ve oksijenin kısıtlı olduğu aralıklarda görülür.
Rulman malzemeleri ayrıca tekrarlanan yuvarlanma temasına dayanmalıdır. 440C dahil olmak üzere yaygın sertleştirilmiş paslanmaz rulman çelikleri, yuvarlanma yolları ve bilyalar için gereken sertliği sağlar; ancak korozyon dirençleri 304 veya 316 gibi östenitik paslanmaz çeliklerinkinden farklıdır. Bu nedenle paslanmaz bir gövde ve paslanmaz bir rulman yatağı aynı temizlik çözeltisine farklı tepkiler verebilir.
Harici bir bileşen için 316 seçmek, bunun sertleştirilmiş bir yuvarlanma yolu için uygun bir yedek malzeme olacağı anlamına gelmez. Yük kapasitesi, sertlik, hız ve rulman yapısı önemini korur. Malzeme seçimi hem korozyona maruz kalma koşullarını hem de mekanik çalışma gerekliliklerini dikkate almalıdır.
Komple grubu kontrol edin: bilezikler, bilyalar, kafes, koruyucu kapaklar, keçe takviyesi, kilitleme bileziği, bağlantı elemanları, mil ve gövde. Paslanmaz bir gövdenin içinde korozyon direnci farklı bir rulman yatağı bulunabilir; sıradan çelikten bir bağlantı elemanı ise sağlam paslanmaz yüzeylerde pas izlerine neden olabilir.
Kanıtı temizleyip yok etmeden önce pas izlerini değerlendirin
Sökmeden veya birikintileri gidermeden önce grubu fotoğraflayın. Hangi tarafın yıkama memesine baktığını, suyun nerede biriktiğini ve pasın keçenin dışında mı yoksa rulmanın içinde mi göründüğünü kaydedin. Bu gözlemler, yüzey kirliliğini sıvı girişinden ve yuvarlanma yolu hasarından ayırt etmeye yardımcı olur.
Rengin tek başına nedeni belirlemesi mümkün değildir. İnce turuncu lekeler yüzeye gömülmüş demir parçacıklarından kaynaklanabilir; ciddi çukurlaşma ise başlangıçta yalnızca küçük bir alanı kaplayabilir. Temizlenen yüzeylerde oyuk, pürüz ve yuvarlanma izindeki hasar olup olmadığını inceleyin. Elle rahatça dönen bir rulman bile yük altında ses çıkaracak hasara sahip olabilir.
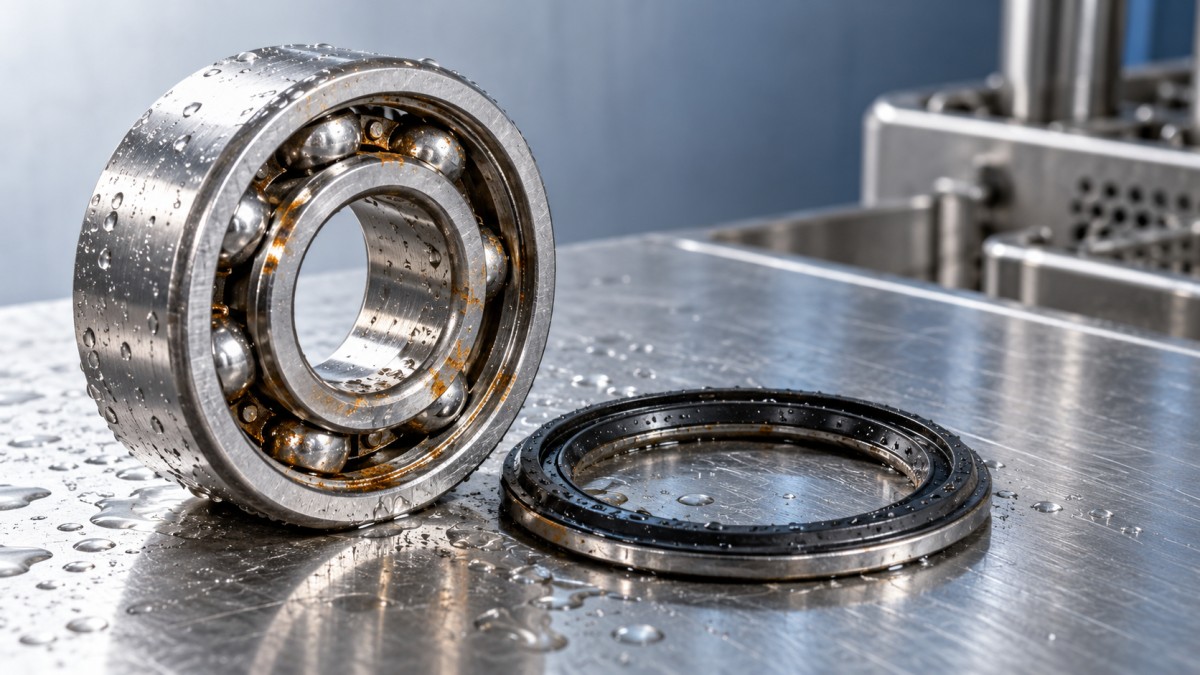
Bir yuvarlanma yolunda veya yuvarlanma elemanında pas ya da çukurlaşma varsa, görünen birikintiyi temizlemek orijinal yüzeyi eski hâline getirmez. Yuvarlanma temas yüzeyleri hasar gördüğünde rulmanın değiştirilmesi genellikle uygundur. Alttaki yüzey sağlam kalmışsa ve işlem rulmanı kirletmeden yapılabiliyorsa, dış yüzey lekeleri giderilebilir.
Temizlik koşulları uygun bir rulmanı bile zorlayabilir
Klorürler proses bileşenlerinden, tuz birikintilerinden, durulama suyundan veya klor içeren temizleyicilerden kaynaklanabilir. Özellikle su buharlaşırken kalıntıların yoğunlaştığı yerlerde bölgesel korozyonu teşvik edebilirler. Etkili bir durulamanın ardından kısa süreli maruziyete dayanabilen bir rulman, aynı çözelti gece boyunca bir keçe altında kaldığında bozulabilir.
Temizlik kimyasallarının uyumluluğunu yalnızca adlarına bakarak değerlendirmek yeterli değildir. Konsantrasyon, sıcaklık, temas süresi ve durulama sonucu etkiler. Gereğinden yüksek konsantrasyonda kullanılan veya bir girintide bırakılan temizleyici, rulmanı amaçlanan temizlik prosedüründen çok farklı koşullara maruz bırakabilir.
Makinede gerçekte neler olduğunu gözden geçirin. Seyreltme ekipmanını, meme yönünü, uygulama süresini ve durulama kapsamını kontrol edin. Çevredeki yüzeyler kuruduktan sonra ıslak kalan alanları arayın. Tekrarlayan korozyonun tek bir rulman konumunda görülmesi, çoğu zaman tüm rulmanları eşit şekilde etkileyen bir sorundan ziyade yerel maruziyete veya yetersiz drenaja işaret eder.
Sıcak yıkamanın ardından soğuma da nem girişine katkıda bulunabilir. Sıcaklık değişimleri kapalı alanlarda basınç farkları oluşturabilir ve bileşenler soğurken nemli hava yoğuşabilir. Bir keçe çevresinde su birikmesi bu koşulların etkisini artırır.
Rulmanı korumak için gerekli sanitasyondan ödün vermeyin. Değişiklikleri temizlik etkinliğinden sorumlu kişilerle koordine edin. Ekipman koruması; uyumlu malzemeler, uygun temizlik parametreleri, kontrollü püskürtme yönü ve hijyenik drenajla sağlanmalıdır.
Keçeli rulman, yıkama jetlerine karşı otomatik olarak korunmuş değildir
Entegre rulman keçeleri, esas olarak gresin içeride kalmasını sağlar ve amaçlanan çalışma koşullarında kirleticilerin girişini sınırlar. Doğrudan yüksek basınçlı jete dayanacakları varsayılmamalıdır. Görünür bir keçe yırtığı olmasa bile su keçe dudağını aşabilir, mil boyunca içeri girebilir veya bir uç kapağın arkasında birikebilir.
Mümkün olduğunda, gerekli temizlik kapsamını korurken püskürtmeyi keçe dudaklarından ve mil açıklıklarından uzağa yönlendirin. Siperler, yönlendiriciler ve uygun harici keçeler doğrudan maruziyeti azaltabilir; ancak tasarımları ürün kalıntılarını veya temizlik çözeltisini tutan, erişilemeyen cepler oluşturmamalıdır.
Keçenin çalıştığı yüzeyi inceleyin. Oluklar, korozyon, kötü yüzey kalitesi, mil hareketi veya hizasızlık, sağlam bir keçenin temasını korumasını engelleyebilir. Mil veya montaj düzeni hasarlıysa yalnızca keçeyi değiştirmek, sıvı giriş yolunu ortadan kaldırmaz.
Daha fazla sızdırmazlık her zaman daha iyi değildir. Ek temaslı keçeler sürtünmeyi ve ısıyı artırabilir; uygun olmayan bir muhafaza ise nemi içeride tutabilir. Sızdırmazlık düzenini mil hızına, sıcaklığa, kullanılabilir alana, temizlik maruziyetine ve drenaj olanağına göre seçin.
Gövdenin yönünü ve drenaj özelliklerini de inceleyin. Tıkanmış bir tahliye, yukarı bakan bir girinti veya sıkıca kapatılmış ıslak bir cep, yıkama bittikten çok sonra bile sıvının rulmana temas etmesine neden olabilir. Dayanımı veya hijyenik tasarımı tehlikeye atacak şekilde gövdeleri delmeden ya da değiştirmeden drenaj sorunlarını giderin.
Gres yardımcı olur; ancak miktarını artırmak korozyon sorununu çözmeyebilir
Gres bir yağlama filmi sağlar ve yüzeylerin neme karşı korunmasına yardımcı olabilir. Performansı; suya dayanıklılığa, korozyon korumasına, mekanik kararlılığa, sıcaklık kapasitesine ve rulman ile keçelerle uyumluluğuna bağlıdır. Gıdayla ara sıra temasa uygun bir yağlayıcı da uygulamanın gerektirdiği performans özelliklerine sahip olmalıdır.
Suyla yıkanmaya ve su püskürtmesine dayanım, maruziyetin farklı yönlerini ifade eder. Gresin içine su karışmasına karşı direnç de önemlidir. Tek bir özelliği uygunluğun kanıtı saymak yerine, yağlayıcıyı gerçek yıkama koşullarına ve rulmanın çalışma gerekliliklerine göre seçin.
Dışarı atılan gresi bulanıklık, serbest su, olağandışı incelme, sertleşme ve pas renkli parçacıklar açısından inceleyin. Bu belirtiler sıvı girişi araştırmasını destekler; ancak yalnızca gresin görünümüne bakarak giriş noktası belirlenemez. Arızalar tekrarlanıyorsa yağlayıcı analizi, su kirliliğini diğer bozulma türlerinden ayırmaya yardımcı olabilir.
Daha fazla gres eklemek, kontrollü tahliye için tasarlanmış bir gruptaki kirleticileri geçici olarak dışarı atabilir. Ancak miktar veya basınç aşırıysa karıştırma, ısınma ya da keçe yerinden çıkması da görülebilir. Bazı kapalı rulmanlar yeniden yağlama için tasarlanmamıştır.
Belirtilen gres miktarını ve yöntemini kullanın. Yağlayıcıyı değiştirirken uyumluluğu ve uygun bir geçiş prosedürünü belirleyin; gresleri karıştırmak kıvamı ve performansı değiştirebilir. Gres tabancasını bağlamadan önce gresörlükleri temizleyin ve depolanan yağlayıcıyı yıkama suyundan koruyun.
Yedek rulmanı arıza mekanizmasına göre seçin
Uygun bir yedek parça spesifikasyonu hem çalışma koşullarını hem de temizlik koşullarını tanımlar. Yükü, hızı, çalışma sıcaklığını, mil düzenini, temizlik kimyasallarını, seyreltme oranını, yıkama sıcaklığını, püskürtme maruziyetini ve duruş süresini kaydedin. Korozyonun ve sökülen keçenin durumunu gösteren fotoğrafları da ekleyin.
Ardından düzeltici işlemi kanıtlara göre belirleyin:
- Dış kaynaklı demir kirliliği: kirlilik kaynağını ortadan kaldırın, sıradan çelikte kullanılan aletleri paslanmaz yüzeylerde kullanılanlardan ayırın ve uygun bir yüzey temizleme yöntemi uygulayın.
- İçeri su girişi: yedek parçayı takmadan önce keçe seçimini, milin durumunu, doğrudan püskürtme maruziyetini ve drenajı ele alın.
- Giriş kontrol altındayken de çukurlaşma: malzeme direncini gerçek kimyasal ortamla karşılaştırın ve korozyona daha dayanıklı bir rulman yapısını değerlendirin.
- Duruşlarda sürekli ıslak kalma: drenaj ve kurutma düzenlemelerini iyileştirin; duruş dönemlerine uygun yağlama veya koruma önlemlerini gözden geçirin.
Alternatif paslanmaz çelik kalitelerinin, özel korozyona dayanıklı çeliklerin, kaplamaların, seramik bileşenlerin ve polimer rulman düzeneklerinin her birinin uygulama sınırları vardır. Bunlar birbirinin yerine kullanılabilecek iyileştirmeler değildir. Hafif yükteki bir konveyörde iyi çalışan polimer bir düzenek, ağır yüklü ve yüksek hızlı bir mil için uygun olmayabilir. Seramik bilyalar, çelik bilezikleri korozyondan korumaz.
Kaplamalar da dikkatle seçilmelidir. Koruma; kaplamanın yüzeyi örtmesine, yapışmasına, kimyasal uyumluluğuna ve montaj ile çalışma sırasında hasara dayanmasına bağlıdır. Açıkta kalan kenarlar veya hasarlı alanlar savunmasız kalabilir. Korozyona dayanıklı tek bir özelliği değil, rulman grubunun tamamını değerlendirin.
Bir sonraki servis ziyaretinde net bir karar verin
Sökmeden önce ekipmanı geçerli bakım prosedürüne uygun şekilde izole edin. Mümkün olduğunda rulmanı, keçeleri ve temsili bir gres numunesini koruyun. Her şeyi hemen temizlemek, arızanın tekrarlanma nedenini açıklamak için gereken kanıtları ortadan kaldırabilir.
- Hasarı haritalandırın. Çevredeki donanımdaki pası, rulmanın açıkta kalan yüzeylerindeki lekeleri ve yuvarlanma temas alanının içindeki korozyonu birbirinden ayırın.
- Nem yolunu izleyin. Meme yönünü, keçe dudaklarını, mil izlerini, kapakları, gövde ceplerini ve tahliyeleri inceleyin.
- Kimyasal maruziyeti gözden geçirin. Gerçek seyreltme oranını, sıcaklığı, temas süresini ve durulamayı amaçlanan temizlik prosedürüyle karşılaştırın.
- Grup spesifikasyonunu kontrol edin. Rulmanda, gövdede, keçelerde ve bitişik bileşenlerde kullanılan malzemeleri ve yağlayıcıyı belirleyin.
- Düzeltmeyi belgeleyin. Bir sonraki incelemede anlamlı bir karşılaştırma yapılabilmesi için yedek parça spesifikasyonunu ve yıkama, sızdırmazlık, drenaj veya yağlamadaki değişiklikleri kaydedin.
Düzeltilen konumu yıkamadan sonra ve temsili bir duruşun ardından tekrar kontrol edin. Birikmiş su, yeni lekeler, gres sızıntısı, olağandışı ses ve çalışma sıcaklığındaki değişimleri arayın. Erken inceleme, başka bir rulmanda kapsamlı hasar oluşmadan önce devam eden bir giriş yolunu ortaya çıkarabilir.
Başka bir rulmanı takmadan önce sorulması gereken en yararlı soru şudur: nemin veya kimyasalların hassas bir yüzeyle temasını sürdürmesine ne izin verdi? Bu belirlendikten sonra malzeme seçimi ve bakım değişiklikleri, yalnızca değiştirme döngüsünü yeniden başlatmak yerine pasın nedenini ortadan kaldırabilir.
Huamai Power
Bize yazdığınız için çok teşekkür ederiz. Lütfen mesajınızı ve iletişim bilgilerinizi bırakın, size 24 saat içinde yanıt vereceğiz.